GPAO : des stocks au planning, un logiciel pour piloter la fabrication
La GPAO signifie Gestion de Production Assistée par Ordinateur. Elle désigne l’utilisation d’un logiciel pour organiser et suivre la fabrication dans une entreprise industrielle : prévoir les besoins en matières, planifier les opérations, gérer les stocks et mesurer les coûts de production. Elle peut fonctionner seule ou être intégrée à un ERP.
Son rôle est concret : aider les équipes à savoir quoi fabriquer, en quelle quantité, à quelle date et avec quelles ressources, sans devoir recouper plusieurs fichiers pour chaque décision.
La GPAO relie les commandes aux réalités de l’atelier
Une commande client indique un produit, une quantité et un délai. Pour la réaliser, l’entreprise doit vérifier la disponibilité des composants, réserver des machines et mobiliser les bonnes compétences. La GPAO met ces informations en relation afin de construire un programme de fabrication cohérent.
Testez vos connaissances sur la GPAO
Répondez aux six questions, puis validez pour découvrir votre score et les corrections.
Elle concerne aussi bien une PME de mécanique qu’un industriel de la plasturgie ou de l’agroalimentaire. Les besoins diffèrent toutefois : certaines entreprises suivent surtout des pièces fabriquées à la commande, tandis que d’autres gèrent des séries, des recettes ou des lots. Le périmètre du logiciel doit correspondre au mode de production, pas seulement à la taille de l’entreprise.
Plusieurs métiers partagent cet outil. Le bureau des méthodes renseigne les données techniques, le responsable de production organise la charge, les acheteurs anticipent les approvisionnements et les opérateurs déclarent l’avancement. La direction peut ensuite rapprocher les résultats obtenus des prévisions.
La GPAO ne remplace donc ni le savoir-faire industriel ni les arbitrages humains. Elle fournit une base commune pour décider, transmettre les consignes et rendre visibles les conséquences d’un changement de priorité.
De la donnée technique au planning : le fonctionnement concret
Décrire le produit et les opérations nécessaires
Le point de départ est la nomenclature : la liste des matières et composants nécessaires pour fabriquer un produit, avec leurs quantités. La gamme de fabrication décrit ensuite la succession des opérations, les postes de travail concernés et les temps prévus. Sans ces informations, le logiciel ne peut pas estimer correctement les besoins ou la charge des machines.
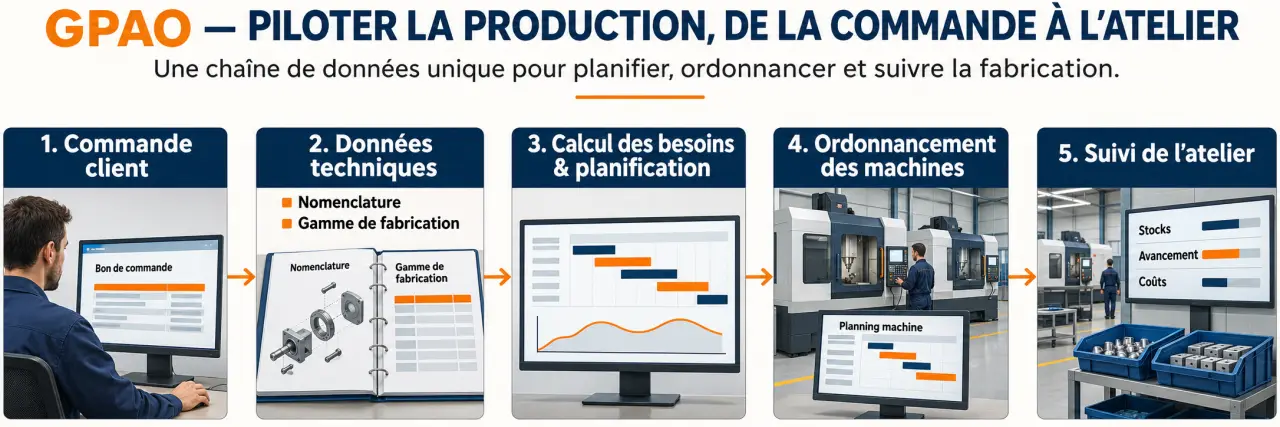
Ces données techniques constituent une mémoire partagée. Lorsqu’un composant ou une méthode de fabrication change, leur mise à jour évite que l’atelier travaille à partir d’une ancienne définition du produit.
Calculer les besoins, puis placer les opérations
Le Plan Directeur de Production (PDP) fixe les quantités de produits à fabriquer sur un horizon donné. Le Calcul des Besoins Nets (CBN) détermine ensuite les composants à acheter ou à produire en tenant compte des nomenclatures, des stocks utilisables et des réceptions attendues.
Le raisonnement consiste à partir du besoin total, puis à déduire ce qui est déjà disponible ou attendu à temps. Les réservations pour d’autres commandes, les délais d’approvisionnement et les règles de stock doivent également être pris en compte selon le paramétrage.
La planification détermine quand produire et avec quelles ressources. L’ordonnancement précise l’enchaînement des opérations sur les postes de travail. Un planning réaliste doit tenir compte des capacités disponibles : deux opérations ne peuvent pas occuper simultanément une même machine si celle-ci ne peut en traiter qu’une.
Le principal levier n’est pas toujours d’accélérer toutes les machines, mais de protéger le poste qui limite le débit de l’atelier. Si une opération attend devant ce poste, produire davantage en amont peut simplement accumuler des encours. En rendant cette file d’attente visible, la GPAO aide à choisir entre décaler un lancement, modifier une priorité ou chercher une capacité supplémentaire.
Suivre la fabrication pour connaître les stocks et les coûts réels
Une fois la production décidée, l’ordre de fabrication (OF) formalise ce qui doit être réalisé : produit, quantité, composants et opérations. Il sert de référence pour suivre l’exécution et rapprocher les prévisions de ce qui s’est réellement passé.
Les déclarations de l’atelier alimentent notamment :
- Les stocks : matières consommées, pièces terminées et mouvements entre emplacements.
- L’avancement : opérations commencées ou achevées, quantités produites et rebuts.
- La traçabilité : lots de matières utilisés et lots de produits obtenus, selon les fonctions retenues.
- Le prix de revient : consommations de matières, temps de main-d’œuvre et temps machine valorisés.
La comparaison entre coût prévu et coût constaté permet de rechercher l’origine d’un écart : consommation excessive, réglage plus long que prévu ou temps opératoire sous-estimé. Elle aide aussi à corriger les données utilisées pour les prochaines fabrications.
Cette visibilité dépend toutefois de la qualité des remontées. Un écran affichant 10 pièces en stock alors que l’étagère est vide ne sécurise aucun lancement. Le suivi en temps réel suppose des saisies rapides ou des connexions adaptées aux équipements ; il n’est pas automatique parce qu’un logiciel est installé.
GPAO, ERP, MRP : des périmètres à ne pas confondre
La GPAO est centrée sur la fabrication. L’ERP, ou progiciel de gestion intégré, couvre un ensemble plus large de fonctions de l’entreprise. Une GPAO peut donc être un logiciel autonome relié à d’autres applications, ou constituer le module de production d’un ERP.
| Terme | Rôle principal | Rapport avec la GPAO |
|---|---|---|
| GPAO | Organiser et suivre la production industrielle. | Elle coordonne besoins, ressources, fabrication et coûts. |
| ERP | Intégrer la gestion de plusieurs fonctions de l’entreprise. | Il peut inclure une GPAO et la relier aux achats, aux ventes et à la comptabilité. |
| MRP | Calculer les besoins en matières et composants. | Cette logique de calcul alimente la préparation de la production. |
| MES | Suivre et piloter l’exécution dans l’atelier. | Il peut compléter la GPAO avec des remontées détaillées de terrain. |
L’intégration évite notamment de ressaisir une commande ou un mouvement de stock dans plusieurs outils. Les frontières varient néanmoins selon les logiciels : il faut vérifier les fonctions effectivement incluses plutôt que se fier au seul acronyme. Dans une démarche d’industrie 4.0, les échanges avec les équipements connectés peuvent enrichir le suivi, sans remplacer la fiabilité des données de base.
Quand une PME gagne à dépasser Excel
Un tableur peut suffire lorsque les flux sont simples et les mises à jour faciles à maîtriser. Le passage à une GPAO devient pertinent lorsque les interdépendances rendent le pilotage fragile. Les signes les plus parlants sont :
- Des fichiers concurrents dont personne ne sait lequel est à jour.
- Des ruptures découvertes au moment de lancer la fabrication.
- Des délais clients difficiles à confirmer faute de visibilité sur la charge.
- Des marges incertaines, car les consommations et les temps réels restent inconnus.
- Une organisation dépendante de la mémoire d’une seule personne.
Avant de s’équiper, l’entreprise doit clarifier ses priorités : fiabiliser les stocks, tenir les délais ou mieux connaître ses coûts. Elle doit aussi prévoir le nettoyage des données, le paramétrage et la formation des utilisateurs. Le budget et le calendrier dépendent de ce périmètre ainsi que des interfaces nécessaires.
Une GPAO utile est d’abord une GPAO correctement alimentée et utilisée. Commencer par un périmètre maîtrisé, puis vérifier les résultats sur les écarts de stock, les retards et les coûts, permet d’en faire un outil de pilotage plutôt qu’une contrainte de saisie supplémentaire.