Outils du lean management : choisir selon les retards, les stocks ou les défauts
Un stock qui s’accumule, des dossiers qui attendent une validation, des défauts qui reviennent : chaque problème appelle un levier différent. Les outils du lean management servent à comprendre ces dysfonctionnements, puis à améliorer le travail avec les équipes. Le bon point de départ n’est pas une méthode à déployer, mais un problème concret à résoudre.
Observer le travail avant de choisir un outil
Le lean management vise à créer davantage de valeur pour le client en réduisant les activités inutiles, sans dégrader la qualité ni les conditions de travail. Il associe observation du terrain, résolution de problèmes et amélioration continue. Ses outils s’appliquent aussi bien à un atelier qu’à un service administratif ou logistique.
Les 8 gaspillages généralement recherchés sont la surproduction, les attentes, les transports inutiles, les stocks excessifs, les mouvements inutiles, les traitements superflus, les défauts et la sous-utilisation des compétences. Cette grille aide à regarder un processus autrement : une personne occupée n’est pas nécessairement en train de faire avancer une commande.
Trois outils pour établir un diagnostic partagé
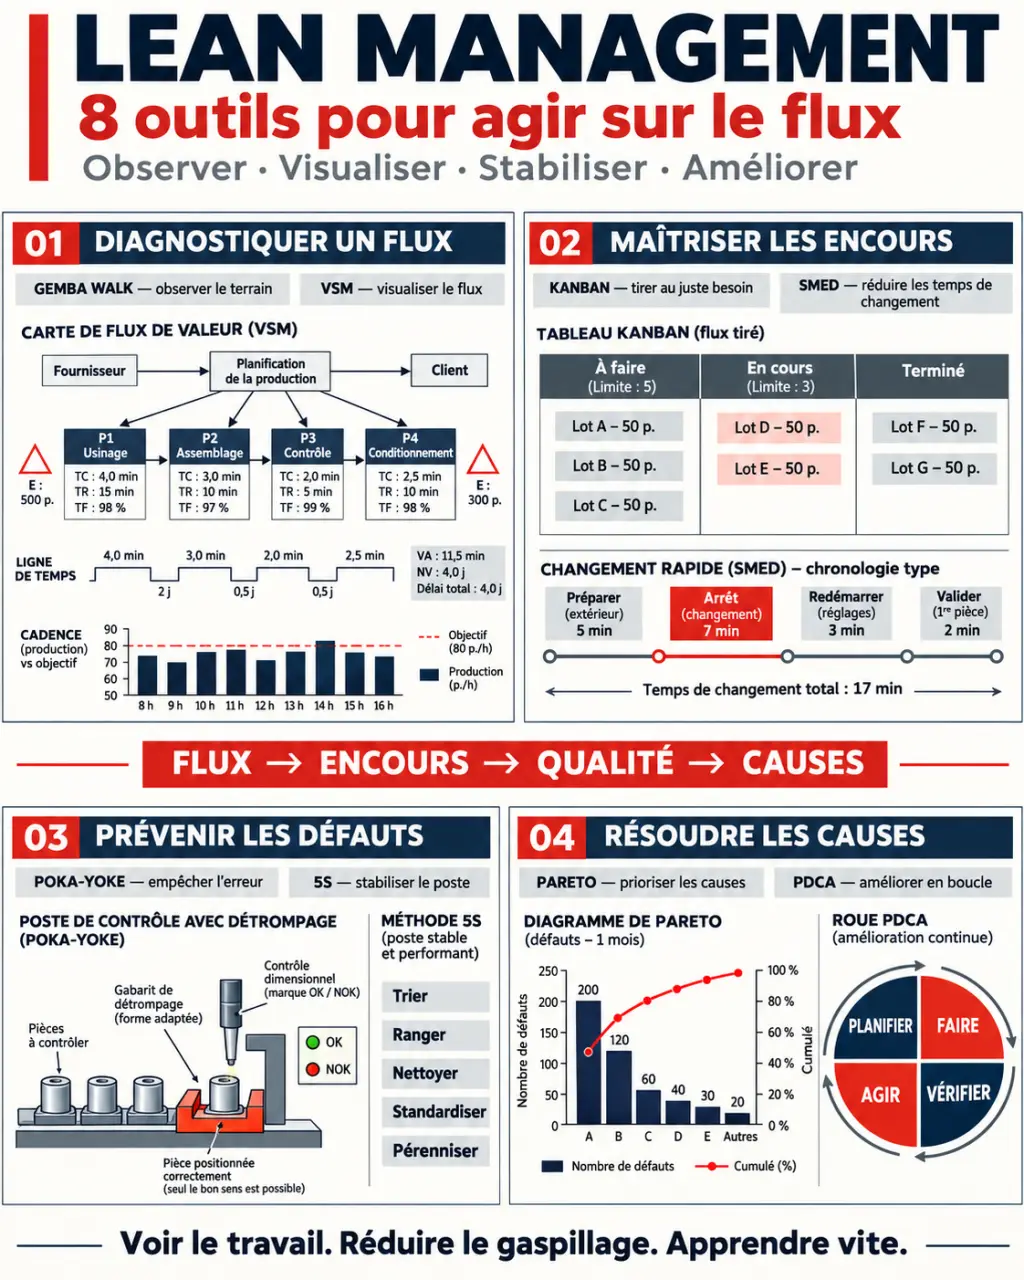
- Gemba Walk : observer le travail là où il se déroule et interroger ceux qui le réalisent. Suivre une commande révèle, par exemple, des ressaisies invisibles dans les procédures.
- VSM, ou cartographie des flux de valeur : représenter les étapes, les flux d’information, les stocks et les délais. Elle distingue le temps de traitement du temps passé à attendre.
- Analyse des goulots : identifier l’étape qui limite le débit global. Renforcer une opération située ailleurs risque seulement de créer davantage d’encours.
Sur le terrain, relevez des faits plutôt que des impressions : heure d’arrivée, début du traitement, interruptions, reprises. Faites ensuite valider la carte par les équipes. Une représentation imparfaite mais partagée est plus utile qu’un schéma élégant qui décrit uniquement le processus théorique.
Débloquer les délais et maîtriser les encours
Lorsque les commandes ou les dossiers s’accumulent, chercher à accélérer chaque tâche ne suffit pas. Il faut examiner leur circulation, la capacité réelle et les règles de lancement. Un flux efficace limite le travail commencé sans pouvoir être terminé.
| Outil ou principe | Usage concret | Point de vigilance |
|---|---|---|
| Kanban | Déclencher un réapprovisionnement ou visualiser les tâches avec une limite d’encours. | Un tableau sans règle de circulation ne régule pas le flux. |
| Juste-à-temps | Fournir ce qui est nécessaire, au moment nécessaire et dans la quantité nécessaire. | Réduire les stocks sans fiabiliser les approvisionnements fragilise l’activité. |
| Takt time | Rapporter le temps disponible à la demande client pour connaître le rythme requis. | Ce repère ne doit pas devenir une cadence imposée sans analyse du travail. |
| Heijunka | Lisser le volume et la variété de production pour atténuer les à-coups. | Le lissage doit tenir compte de la demande et des contraintes réelles. |
| SMED | Réduire les changements de série en préparant notamment certaines opérations pendant que l’équipement fonctionne. | La rapidité ne doit jamais compromettre la sécurité. |
| Flux continu | Enchaîner les opérations avec moins d’attentes et de transferts par lots. | Les capacités et la qualité doivent être suffisamment stables. |
Dans un service administratif, un Kanban peut limiter le nombre de dossiers ouverts simultanément. En atelier, le SMED peut rendre possibles des lots plus petits. Ces leviers répondent à des causes différentes : le premier maîtrise l’engorgement, le second réduit une contrainte de changement de fabrication.
Éviter les défauts et stabiliser le travail quotidien
Accélérer un processus instable peut surtout accélérer la production d’erreurs. Avant de réduire les marges de sécurité, rendez les anomalies visibles et définissez une manière fiable de réaliser les opérations.
Glossaire Lean : les notions clés de l’amélioration continue — Découvrez les principaux termes et concepts du Lean pour mieux comprendre et appliquer cette méthode de management et d’amélioration des performances.
Organiser le poste et prévenir les erreurs
- 5S : trier, ranger, nettoyer, standardiser et maintenir les pratiques. L’objectif est de rendre immédiatement visible un outil manquant ou une situation anormale.
- Travail standardisé : formaliser la meilleure méthode connue avec les personnes concernées. Ce repère sert à former et à améliorer, pas à figer les pratiques.
- Poka-yoke : empêcher une erreur ou la détecter immédiatement, grâce à un détrompeur ou à un contrôle de cohérence dans un formulaire.
- Jidoka : détecter une anomalie et permettre l’arrêt du processus pour éviter de transmettre un défaut.
- Andon : signaler un incident et déclencher une assistance selon une règle explicite.
Le management visuel joue ici un rôle de vigie : il doit révéler les signes avant-coureurs, pas seulement afficher les résultats de la veille. Un encours qui vieillit, une alerte sans réponse ou des reprises qui augmentent annoncent une dérive. Pour chaque signal, définissez qui intervient et quelle décision prendre ; sans cette chaîne de réaction, le tableau reste un décor.
Fiabiliser les équipements
La TPM, ou maintenance productive totale, associe les fonctions concernées à la fiabilité des équipements. L’analyse des six grandes pertes aide à distinguer pannes, réglages, micro-arrêts, ralentissements, défauts et pertes au démarrage. Elle oriente les actions vers les causes réelles, plutôt que vers une demande générale de « produire davantage ».
Résoudre les causes et vérifier que les progrès durent
Un rangement ou une nouvelle règle ne résout pas nécessairement le problème de fond. Les outils de résolution structurent le raisonnement et évitent de confondre corrélation, intuition et cause démontrée.
- 5 pourquoi : remonter une chaîne de causes à partir d’un problème précis. Le nombre de questions importe moins que la vérification des réponses.
- Diagramme d’Ishikawa : organiser les causes possibles par familles avant de les confronter aux faits.
- Pareto : hiérarchiser les catégories de problèmes selon leur fréquence ou leur impact mesuré.
- PDCA : planifier un changement, l’expérimenter, vérifier ses effets puis ajuster ou standardiser.
- A3 : synthétiser le problème, l’analyse, les contre-mesures et le suivi sur un support partagé.
Le Kaizen inscrit ces démarches dans des améliorations régulières portées par les équipes. Le Hoshin Kanri relie, lui, les priorités stratégiques aux actions opérationnelles : il aide à éviter une multiplication de chantiers sans direction commune.
Choisissez ensuite quelques indicateurs utiles : délai de traversée, encours, conformité, disponibilité des équipements. Si vous utilisez le TRS ou le TRG, explicitez le périmètre et les conventions de calcul. Un indicateur n’a de valeur que si l’équipe comprend ce qu’il mesure et peut agir dessus.
Démarrer sur un périmètre pilote, sans empiler les méthodes
Choisissez un processus identifiable et une difficulté récurrente. Par exemple, pour des dossiers rendus en retard, commencez par observer les attentes et les retours en correction. Une VSM simplifiée, une limite d’encours et un contrôle des informations à l’entrée peuvent être plus pertinents qu’un vaste programme de transformation.
- Définir le problème : préciser l’écart observé et ses conséquences pour le client et l’équipe.
- Mesurer la situation initiale : retenir un indicateur principal, avec un garde-fou sur la qualité ou la charge.
- Tester une contre-mesure : nommer un responsable et fixer une date de revue.
- Vérifier puis ajuster : comparer les résultats dans des conditions comparables avant d’étendre la pratique.
La digitalisation peut faciliter les alertes, l’historique et la coordination entre sites. Elle devient utile lorsque les règles sont comprises et les données fiables. Numériser un processus confus ne le simplifie pas ; cela peut seulement rendre sa complexité moins visible.
Enfin, évitez de transformer le lean en chasse aux temps morts individuels. Associez les équipes aux décisions et examinez aussi les interruptions, la fatigue et les difficultés de réalisation. Le progrès durable consiste à rendre le travail plus fiable et plus fluide, pas à demander de courir plus vite.